Machine Vision in der Qualitätskontrolle: Software, Kosten, Grenzen
Machine Vision in der Qualitätskontrolle: Aufbau der Systeme, Softwareauswahl, Kosten und Grenzen, mit VDMA-Marktzahlen 2026 und Praxisbeispiel.
Inhaltsverzeichnis
Was ist die beste Machine Vision Software?
Die beste Machine-Vision-Software ist die, die zur konkreten Prüfaufgabe, zur vorhandenen Infrastruktur und zum Know-how im Team passt; eine objektiv beste gibt es nicht. Eine Bibliothek mit maximaler Flexibilität hilft einem kleinen Betrieb ohne Bildverarbeitungsingenieur wenig. Eine No-Code-Umgebung bringt Standardprüfungen schnell in die Linie, stößt aber an Grenzen, wenn die Aufgabe sehr speziell ist. Die Auswahl lässt sich deshalb nur am Anwendungsfall entscheiden, nicht an einer Rangliste.
| Softwareklasse | Beispiele | Charakteristik | Typischer Einsatz |
|---|---|---|---|
| No-Code-Standardsoftware | MVTec MERLIC | Anwendungen ohne Programmierkenntnisse erstellbar, Deep-Learning-Werkzeuge, offene Schnittstellen | Standardprüfungen, Montageassistenz, schnelle Inbetriebnahme |
| Entwicklerbibliotheken | MVTec HALCON | Umfangreiche Algorithmik und Deep-Learning-Methoden, Programmierkenntnisse erforderlich | Individuelle Lösungen mit hohen Anforderungen |
| PC-Plattformen | Cognex VisionPro | PC-basierte Software mit voller Konfigurationskontrolle, laut Hersteller für sehr komplexe, schnelle oder kundenspezifische Anwendungen[1] | Anspruchsvolle Qualitätskontrolle mit eigener Engineering-Abteilung |
| Smart Cameras mit Kanteninferenz | KI-Kameras verschiedener Hersteller | Sensor, Rechenleistung und Software in einer Einheit, Inferenz direkt an der Kamera | Einzelprüfplätze, dezentrale Installation ohne eigenen Prüf-PC |
Auswahlkriterien für Machine-Vision-Software
- Welche Schnittstellen bietet die Software zur SPS und zum MES, und unterstützt sie Standardprotokolle wie GenICam für den Kameraanschluss? Davon hängt der Integrationsaufwand ab.
- Wie viele Beispielbilder braucht das System, und wer erfasst und labelt sie im Betrieb?
- Läuft die Inferenz am Edge auf der Kamera oder auf einem zentralen Industrie-PC, und welche Zykluszeiten verlangt die Prüfaufgabe?
- Was kostet das System über die geplante Nutzungsdauer (Total Cost of Ownership), also mit Lizenzen, Wartungsverträgen, Schulungsaufwand und Rechenhardware statt nur dem Kaufpreis?
- Wie stark binden proprietäre Formate und prüfspezifische Konfigurationen an einen Hersteller (Lock-in), und wie aufwändig ist ein späterer Wechsel?
Wie sich diese Kriterien auswirken, zeigt Endress+Hauser. Der Messtechnikhersteller nutzt die No-Code-Standardsoftware MVTec MERLIC, weil sich ein Werkzeug für verschiedene Aufgaben einsetzen lässt, die Mitarbeiter nur eine Software lernen müssen und offene Schnittstellen wie GenICam die Integration in das eigene Manufacturing Execution System (MES) vereinfachen[2]. Das ist eine Anwenderangabe aus einer Fallstudie, kein unabhängiger Vergleich. Das Muster lässt sich trotzdem übertragen: Standardsoftware mit offenen Schnittstellen senkt Integrationsaufwand und Abhängigkeit, solange die Prüfaufgabe im Standardumfang bleibt.
Was macht Vitronic Machine Vision?
Vitronic Machine Vision entwickelt und baut industrielle Bildverarbeitungssysteme, unter anderem die VINSPEC-Systeme zur 2D- und 3D-Qualitätsinspektion. Die Vitronic Machine Vision GmbH wurde 1984 gegründet, hat ihren Sitz in Wiesbaden und meldete für das Geschäftsjahr 2024 laut Jahresabschluss 895 Mitarbeitende und 182 Millionen Euro Umsatz[3]. Die folgenden Leistungsangaben stammen vom Unternehmen selbst und sind keine unabhängig verifizierten Messergebnisse.
Vitronic VINSPEC: Inline-Inspektion von Powertrain-Bauteilen
Einen Schwerpunkt bildet laut Vitronic die Oberflächeninspektion im Antriebsstrang. Die VINSPEC-Prüfsysteme prüfen Powertrain-Bauteile auf Fehler wie Lunker, Poren und überschüssiges Material sowie auf Bearbeitungsfehler wie Kratzer und Dellen, im Mikrometerbereich und inline im Produktionstakt, sodass fehlerhafte Teile vor der Weiterverarbeitung erkannt werden[4]. Das ist die klassische Domäne der industriellen Bildverarbeitung: hohe Stückzahlen, wiederholbare Prüfaufgabe, klare Fehlerkriterien.
- Lückenlose Qualitätskontrolle des gesamten Antriebsstrangs (Herstellerangabe)
- Prüfung jedes Bauteils im Sekundentakt, rund um die Uhr (Herstellerangabe)
- Prozessdaten mit Heatmaps als Datenbasis für Fehleranalyse und Prozessoptimierung (Herstellerangabe)
- Einsatz als modulare Lösung oder als Turnkey-Lösung mit kompletter Prüfzelle (Herstellerangabe)
- Nutzung durch OEMs und Zulieferer seit 1995 laut Unternehmensdarstellung[4]
Unabhängige Prüfberichte zu diesen Systemen liegen der Redaktion nicht vor. Wer investieren will, sollte die Leistungsfähigkeit deshalb im eigenen Anwendungsfall belegen lassen, etwa über einen Proof of Concept mit realen Mustern, realen Fehlern und den tatsächlichen Taktzeiten der eigenen Linie.
Was versteht man unter Vision?
Vision bezeichnet im industriellen Kontext die sehende Maschine: Systeme, die über Kameras Bilder erfassen, auswerten und die Ergebnisse an Maschinensteuerungen weitergeben. Dazu zählen Inspektion, Codelesen, Messtechnik und die Führung von Robotern. Der Begriff beschreibt die Aufgabe, nicht ein einzelnes Gerät.
Ein Vision-System ist mehr als eine Kamera
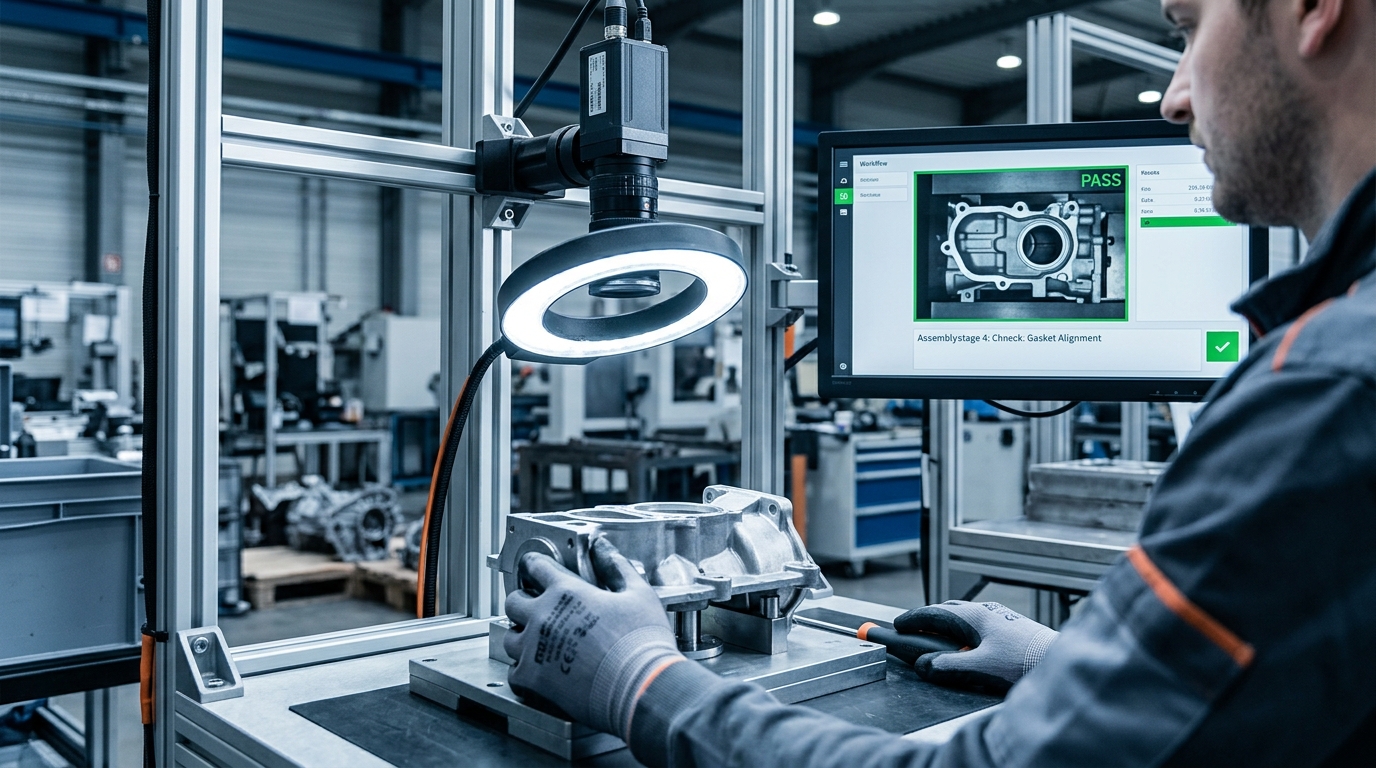
Ein Vision-System arbeitet nur dann zuverlässig, wenn mehrere Komponenten zusammenpassen. Eine hochauflösende Kamera nützt wenig, wenn die Beleuchtung den Fehler nicht sichtbar macht oder das Objektiv das Sichtfeld verfehlt. Die typische Kette besteht aus diesen Bausteinen[5]:
- Die Kamera oder der Sensor nimmt das Bild auf; Auflösung und Bildrate begrenzen das kleinste erkennbare Detail und die Liniengeschwindigkeit
- Die Beleuchtung macht den Defekt erst sichtbar und entscheidet häufig über Erfolg oder Misserfolg der Anwendung
- Objektiv und Optik legen Sichtfeld, Arbeitsabstand und Schärfe fest
- Prozessor und Software werten das Bild aus, regelbasiert oder mit einem trainierten KI-Modell
- Kommunikation und E/A verbinden das System über Feldbusprotokolle mit der Linie
- Die Integration in die Linie regelt Montage, Triggerung und Timing, damit das richtige Teil im richtigen Moment geprüft wird
Bei der Recherche taucht der Begriff außerdem in einer zweiten Bedeutung auf: VISION heißt auch die Fachmesse für Bildverarbeitung in Stuttgart, und die VDMA-Fachabteilung Machine Vision vertritt mehr als 120 Unternehmen[6]. Wer Fachinhalte sucht, sollte deshalb den Kontext prüfen, sonst vermischen sich Messeberichte, Verbandszahlen und Technologieinhalte.
Was versteht man unter Computer Vision?
Computer Vision ist die übergeordnete wissenschaftliche Disziplin, die Computer befähigt, aus Bildern und Videos Informationen zu gewinnen. Dazu gehören klassische, regelbasierte Verfahren ebenso wie Deep-Learning-Methoden, die aus Beispielbildern lernen. Computer Vision ist nicht auf die Fabrik beschränkt; sie steckt auch in medizinischer Bildauswertung, Fahrerassistenz und Dokumentenanalyse.
| Begriff | Bedeutung | Typisches Umfeld |
|---|---|---|
| Computer Vision | Die weite Disziplin, Computer Bilder und Videos interpretieren zu lassen | Forschung, Software, alle Branchen |
| Machine Vision | Die industrielle Anwendung dieser Disziplin zum Prüfen von Teilen und Steuern von Anlagen | Produktionshalle, Echtzeitbetrieb |
| KI-Vision | Machine Vision, die mit einem trainierten Deep-Learning-Modell statt mit festen Regeln entscheidet | Moderne Linien, variable und kosmetische Fehler |
In der Fabrik dient Computer Vision dazu, Teile zu prüfen und Anlagen zu steuern, und zwar in Echtzeit[5]. Diese industrielle Anwendung heißt Machine Vision und verlangt zusätzlich Robustheit gegen Schmutz, Vibration und Temperaturschwankungen, reproduzierbare Ergebnisse und Betrieb rund um die Uhr. Eine Methode, die im Labor funktioniert, ist deshalb noch keine taugliche Prüfapplikation.
KI-Erweiterungen verändern das Feld derzeit spürbar. Anomalieerkennung lernt aus Bildern guter Teile und markiert Abweichungen, Teach-in erlaubt das Einlernen von Prüfungen ohne Programmierung. Der Softwarehersteller MVTec bietet seit HALCON 25.11 (November 2025) Continual Learning an: Für das Update eines bestehenden Klassifikationsmodells genügen laut Hersteller typischerweise fünf bis zehn Bilder, das Nachtraining läuft auf Standard-CPUs, und bereits gelernte Klassen bleiben erhalten[7]. Die vertiefte Gegenüberstellung der Begriffe für die Fertigung ist ein eigener Artikel.
Was bedeutet Machine Vision?
Machine Vision ist der englische Begriff für industrielle Bildverarbeitung: automatisierte Systeme aus Kameras, Beleuchtung, Bildverarbeitungssoftware und Steuerungseinheit, die Inspektion, Codelesen, Messtechnik und Roboterführung übernehmen. Ein solches System nimmt das Bild auf, verarbeitet es, trifft eine Entscheidung wie Gut, Ausschuss oder Messwert und meldet sie an die Linie zurück, alles innerhalb des Takts.
Ein Fehler, der im Rohbild nicht sichtbar ist, kann auch die beste Software nicht erkennen. Jede Prüfaufgabe beginnt deshalb mit der Frage, wie Beleuchtung und Optik den gesuchten Defekt überhaupt abbildbar machen; erst danach wird über Auflösung und Software entschieden. Die Auswahl von Beleuchtungsverfahren behandelt ein eigener Artikel.
Machine-Vision-Markt 2025 und 2026: vorsichtige Erholung
Der europäische Machine-Vision-Markt erwartet 2026 nach drei Jahren mit sinkenden Umsätzen eine Trendwende: Die VDMA-Fachabteilung Machine Vision rechnet laut Wiley Industry News (April 2026) mit einem Umsatzplus von rund 3 Prozent[8].
| Kennzahl | Wert | Quelle |
|---|---|---|
| Umsatz europäische Bildverarbeitung 2025 | minus 2 Prozent[8] | VDMA, April 2026 |
| Komponentenhersteller 2025 | plus 4 Prozent[8] | VDMA, April 2026 |
| Machine-Vision-Systeme 2025 | minus 6 Prozent[8] | VDMA, April 2026 |
| Absatzmarkt Europa / Nordamerika / Asien 2025 | minus 6 / plus 9 / plus 3 Prozent[8] | VDMA, April 2026 |
| Prognose europäische Bildverarbeitung 2026 | plus rund 3 Prozent[8] | VDMA, April 2026 |
Die regionale Verteilung zeigt, woher die Impulse kommen: Europa verlor 2025 6 Prozent, während Nordamerika um 9 Prozent und Asien um 3 Prozent zulegten[8]. Für Betriebe in Deutschland heißt das: Die Technologie ist ausgereift und breit verfügbar, die Investitionsbereitschaft hierzulande hinkt der internationalen Entwicklung derzeit hinterher.
Was kann ein Computer Vision System?
Ein Computer-Vision-System in der Qualitätskontrolle prüft jedes Teil im Linientakt, statt Stichproben zu ziehen, und dokumentiert jedes Ergebnis. Die typischen Prüfverfahren sind:
- Anwesenheits- und Montageprüfung, also ob Teile vorhanden, korrekt eingesetzt und vollständig montiert sind
- Oberflächeninspektion auf Kratzer, Dellen, Flecken und Verfärbungen auf sichtbaren Flächen
- Geometrische Messung von Maßen, Positionen und Toleranzen im Verhältnis zum Sollmaß
- Code- und Textlesung von Barcodes, Datamatrix-Codes und Klartext (OCR) für die Rückverfolgbarkeit
- Lückenlose Dokumentation von Prüfergebnissen und Bilddaten für Qualitätsnachweise
KI-Erweiterungen: weniger Bilder, kürzere Nachschulung
Deep-Learning-Methoden wie semantische Segmentierung und Objektdetektion erkennen Fehler pixelgenau und erfassen auch variable, regelbasiert schwer beschreibbare Defekte. Die praktische Hürde lag lange im Trainingsaufwand: Neue Produktvarianten oder geänderte Zulieferteile verlangten aufwändiges Neutraining. Verfahren wie Continual Learning sollen das Nachtrainieren bestehender Klassifikationsmodelle deutlich erleichtern (Herstellerangabe von MVTec, siehe oben).
Grenzen von Machine Vision in der Fertigung
Die wichtigste Grenze von Machine Vision ist ökonomisch, nicht technisch: Bei hoher Bauteilvarianz und kleinen Losgrößen kostet das Aufnehmen und Pflegen der Varianten mehr, als die vollautomatische Prüfung einbringt. Deshalb setzt Endress+Hauser Machine Vision nicht als Vollautomatisierung ein, sondern als digitalen Montageassistenten: Die Software prüft kritische Arbeitsschritte, etwa ob Dichtungen eingesetzt wurden, während die Montage manuell bleibt. Das System ist seit März 2025 im Einsatz und wird seit Herbst 2025 an weiteren Standorten weltweit eingeführt[2]. Eine zweite Grenze ist die Stabilität: Neue Lichtverhältnisse, Materialvarianten oder zusätzliche Produktklassen machen laut MVTec ein Nachtraining der Modelle nötig[7].
Was kostet ein Machine-Vision-System in der Qualitätskontrolle?
Die Kosten eines Machine-Vision-Systems bestehen aus mehreren Blöcken, und die Hardware ist nur einer davon. Wer Budgetanträge auf Kamerapreise verengt, unterschätzt das Gesamtbudget systematisch.
| Kostenblock | Was ihn treibt |
|---|---|
| Komponenten | Kamera, Objektiv, Beleuchtung und Rechner beziehungsweise Edge-Hardware |
| Softwarelizenzen | Laufzeitlizenzen pro Prüfung, Entwicklerlizenzen oder Kamerabundle |
| Integration und Inbetriebnahme | Montage, Triggerung, Feldbusanbindung, Anbindung an SPS und MES |
| Validierung | Nachweis, dass das System die vereinbarten Erkennungsraten unter Produktionsbedingungen hält |
| Trainingsdaten | Erfassen, Sichten und Labeln von Gutteil- und Fehlerbildern |
| Laufender Betrieb | Wartung, Reinigung der Optik, Nachtraining bei Produkt- oder Lieferantenwechsel |
Machine Vision Kosten: Größenordnungen und ihre Grenzen
Verlässliche Zahlen sind schwer zu bekommen, weil der Integrationsaufwand stark von Linie, Prüfaufgabe und Bestandssystemen abhängt. Eine Orientierung liefert der Smart-Camera-Anbieter Overview AI: Er veröffentlicht Preise von 4.500 bis 13.500 US-Dollar pro Kamera, eingerichtet vom eigenen Team im Browser, ohne Integrator und ohne Cloud. Systeme, die ein Integrator aufbaut, werden nach derselben Herstellerseite pro Projekt kalkuliert und erreichen mit der Integration oft fünfstellige Dollarbeträge[5]. Fünf Prüfpunkte mit Smart Cameras kosten damit allein an Kameras das Fünffache dieser Spanne, bevor Validierung, Trainingsdaten und Betrieb hinzukommen. Eine belastbare Größenordnung für den eigenen Fall liefert nur ein Angebot mit definiertem Umfang.
Zielkonflikte bei der Investitionsentscheidung
- Eigenbau oder Integrator: No-Code-Software senkt die Einstiegshürde, verlangt aber Bildverarbeitungskompetenz im Haus; ein Integratorenprojekt liefert Zeitplan und Verantwortung, bindet aber Budget und Wissen beim Dienstleister.
- Cloud oder lokal: Cloudbasierte Assistenzsysteme scheiden für manche Betriebe aus Datenschutzgründen aus; Endress+Hauser entschied sich gegen Cloud und für eine Lösung auf selbst verwalteter Hardware[2].
- Stückzahl und Varianz: Sie setzen die Wirtschaftlichkeitsgrenze. Hohe Varianz bei kleinen Losgrößen spricht für Assistenzsysteme, hohe Stückzahlen bei stabiler Geometrie für vollautomatische Inline-Prüfung.
Häufig gestellte Fragen
Was kostet ein Machine-Vision-System für die Qualitätskontrolle?
Die Kosten setzen sich aus Komponenten, Softwarelizenzen, Integration, Validierung, Trainingsdaten und Betrieb zusammen. Smart Cameras mit Kanteninferenz werden mit veröffentlichten Preisen von 4.500 bis 13.500 US-Dollar pro Kamera angeboten; integratorgeführte Projekte erreichen oft fünfstellige Dollarbeträge.
Was ist der Unterschied zwischen Machine Vision und Computer Vision?
Computer Vision ist die übergeordnete Disziplin, aus Bildern Informationen zu gewinnen. Machine Vision ist ihre industrielle Anwendung mit Zusatzanforderungen wie Echtzeit, Robustheit und reproduzierbaren Ergebnissen.
Für welche Prüfaufgaben eignet sich Machine Vision in der Fertigung?
Typische Aufgaben sind Anwesenheits- und Montageprüfung, Oberflächeninspektion, geometrische Messung, Code- und Textlesung (OCR) sowie die Dokumentation von Prüf- und Bilddaten. Deep-Learning-Methoden wie semantische Segmentierung lokalisieren Fehler zusätzlich pixelgenau.
Lohnt sich Machine Vision bei kleinen Stückzahlen und hoher Variantenvielfalt?
Vollautomatische Prüfung ist dort meist unwirtschaftlich, weil der Aufwand je Variante steigt. Als Montageassistent, der kritische Arbeitsschritte prüft und dokumentiert, kann Machine Vision auch bei hoher Varianz sinnvoll sein.
Welche Software wird für industrielle Bildverarbeitung eingesetzt?
Eingesetzt werden No-Code-Standardsoftware wie MVTec MERLIC, Entwicklerbibliotheken wie MVTec HALCON, PC-Plattformen wie Cognex VisionPro sowie Smart Cameras mit integrierter KI-Auswertung. Die Auswahl hängt von Prüfaufgabe, Schnittstellen zum Leitsystem, internem Know-how und laufenden Lizenzkosten ab.
Wie viele Bilder braucht man zum Trainieren einer KI-Prüfung?
Das hängt vom Verfahren ab. Für das Update eines bestehenden Klassifikationsmodells nennt MVTec typischerweise fünf bis zehn Bilder; das erstmalige Training braucht je nach Bauteilvarianz deutlich mehr, und die genaue Zahl zeigt erst ein Pilotversuch.
Was macht Vitronic Machine Vision?
Vitronic Machine Vision mit Sitz in Wiesbaden entwickelt industrielle Bildverarbeitungssysteme, darunter die VINSPEC-Systeme zur Qualitätsinspektion. Das Unternehmen bewirbt sie für die Inline-Prüfung von Powertrain-Bauteilen auf Lunker, Poren, Kratzer und Dellen im Mikrometerbereich.
Weitere Einordnungen zu Machine Vision, Automatisierung und KI in der Industrie finden Sie im Ressort Industrie auf GoMaschine.