Koordinatenmessmaschine: Bauarten, Genauigkeit und Kosten
Unabhängige Einordnung zu Bauarten, ISO-Genauigkeit und Kosten von Koordinatenmessmaschinen. Wichtige Fakten für Einkäufer und Produktionsleiter im KMU.
In diesem Artikel9
- Wie viel kostet eine Koordinatenmessmaschine?
- Welche Hersteller von Messmaschinen gibt es?
- Was ist ein 3D Koordinatenmessgerät?
- Wie funktioniert ein Koordinatenmessgerät?
- Wie funktioniert eine 3D-Messmaschine?
- Welche Funktion hat eine Koordinatenmessmaschine?
- Was kostet eine Koordinatenmessmaschine?
- Häufig gestellte Fragen
- Quellen
Wie viel kostet eine Koordinatenmessmaschine?
Wer eine Koordinatenmessmaschine beschaffen will, findet selten eine Preisliste wie bei einem Standardwerkzeug. Der Neupreis entsteht aus Bauart, Messvolumen, Betriebsart und Sensorik, und die Spanne zwischen einem manuellen Basissystem und einer CNC-gesteuerten Hochleistungsanlage ist entsprechend groß. Datenblätter nennen Genauigkeit und Messbereich, aber selten den Preis; der wird meist erst nach Anfrage und Konfiguration genannt. Für die Budgetplanung hilft daher ein Blick auf die preisbestimmenden Merkmale mehr als eine einzelne Preisangabe.
| Merkmal | Wirkung auf den Preis |
|---|---|
| Bauart | Portal- und Brückenmaschinen mit großem Messvolumen kosten mehr als Ausleger- oder Armsysteme |
| Betriebsart | CNC-Steuerung mit automatischen Messprogrammen liegt über manuellem Betrieb mit Joystick |
| Sensorik | Scanning- und Multisensorsysteme (taktil, optisch, Laser) erhöhen den Preis gegenüber einfachem Antasten |
| Messvolumen | Größere Verfahrwege bedeuten mehr Maschinenmasse, größere Granitplatte und höhere Führungspräzision |
| Softwareumfang | CAD-Schnittstellen, Freiformflächenauswertung und Statistik werden zusätzlich lizenziert |
Konkrete Zahlen liefert vor allem der Gebrauchtmarkt, weil dort Preise offen ausgewiesen werden. In einer Gebrauchtanzeige für ein kompaktes CNC-Gerät wird ein Neupreis von 52.350 € netto genannt[1]. Große Portalmaschinen mit Scanning-Tastsystem und Messvolumen bis in den Meterbereich liegen deutlich darüber und werden überwiegend auf Anfrage gehandelt.
Zur Anschaffung kommen Positionen, die im Maschinenangebot fehlen: fachgerechter Transport, Installation und Erstkalibrierung[1]. Wer Budgetrahmen setzt, sollte diese Posten von Anfang an einplanen, ebenso Messraum, Druckluft für Luftlager und Bedienerschulung. Eine Einordnung typischer Beschaffungskosten bietet das Ressort Preise.
Welche Hersteller von Messmaschinen gibt es?
Der Markt für Koordinatenmessgeräte ist global geprägt von wenigen großen Anbietern und einer Reihe spezialisierter Mittelständler. Die Marktanalyse von Grand View Research beziffert das Weltmarktvolumen auf 3,2 Milliarden USD im Jahr 2023, mit einer Projektion von 5,7 Milliarden USD bis 2030 und einem Wachstum von 8,7 % jährlich (CAGR 2024-2030)[2]. Raumfeste Maschinen stellten danach mehr als 75 % des Umsatzes, die Automobilbranche war die größte Abnehmerbranche[2].
- Zeiss: breites Portfolio von Portalmessgeräten über Fertigungsmessgeräte bis zu Großgeräten und Horizontalarm-Messgeräten[3]
- Hexagon Manufacturing Intelligence: taktile, multisensorische und optische KMG sowie mobile Messarme[4]
- Mitutoyo: manuelle und CNC-Koordinatenmessmaschinen, im Gebrauchtmarkt häufig anzutreffen[5]
- Nikon Industrial Metrology: Koordinatenmessgeräte, kombiniert mit Laserscannern und Bildverarbeitungssensoren zu Multisensor-Systemen[6]
Für die Auswahl zählt weniger die Größe des Anbieters als das Servicenetz in Deutschland: Kalibrierung, Ersatztaster und Softwarepflege laufen über die gesamte Nutzungsdauer weiter. Ein System mit lokalem Service ist im Betrieb oft wertvoller als eine nominell genauere Maschine ohne nahes Wartungsnetz. Herstellerangaben zur Genauigkeit beziehen sich stets auf die jeweilige Prüfbedingung. Einordnung verwandter Prüfverfahren findet sich im Ressort Qualität.
Was ist ein 3D Koordinatenmessgerät?
Ein 3D-Koordinatenmessgerät erfasst die Position von Punkten auf einer Bauteiloberfläche in einem dreidimensionalen Koordinatensystem. Aus der Punktemenge berechnet die Software Maße, Winkel, Abstände sowie Form- und Lageabweichungen und vergleicht sie mit dem CAD-Modell[7]. Damit grenzt es sich von klassischen 2D-Prüfmitteln ab: Ein Messschieber erfasst einzelne Längen, ein Messprojektor Konturen nur in einer Ebene, etwa bei flachen Stanz- und Blechteilen. Räumlich geformte Teile wie Gussteile oder gefräste Komponenten mit Bohrungen und Freiformflächen lassen sich so nicht vollständig prüfen[7].
| Bauart | Aufbau | Typischer Einsatz |
|---|---|---|
| Portal-KMG | Beweglicher Portalrahmen über feststehendem Werkstücktisch | Standardanwendung, hohe Genauigkeit, mittlere bis große Bauteile |
| Brücken-KMG | Brücke bewegt sich über feste Führungsschienen | Große, schwere Werkstücke |
| Ausleger-KMG | Einseitig gelagerter Messarm, freier Zugang von drei Seiten | Kleinere Bauteile, beengte Platzverhältnisse |
| Horizontalarm-KMG | Horizontal auskragender Messarm | Große, flache Bauteile, etwa Karosserieteile |
| Handgeführter Messarm | Gelenkarm, manuell geführt | Flexible Messungen direkt in der Fertigung |
Die Bauart bestimmt, wie das Messvolumen mechanisch aufgespannt wird, und wirkt direkt auf Genauigkeit, Bauteilgröße und Kosten[7]. Die Portalbauart ist im industriellen Umfeld am weitesten verbreitet, weil sie Genauigkeit, Messvolumen und Kosten am besten kombiniert[7]. Handgeführte Arme opfern Genauigkeit zugunsten von Flexibilität und messen an der Fertigungslinie statt im klimatisierten Messraum[7]. Marktweit dominieren raumfeste Maschinen mit mehr als 75 % Umsatzanteil (Grand View Research, Stand 2023), portable Systeme wachsen aber schneller[2].
Wie funktioniert ein Koordinatenmessgerät?
Im Kern steht ein physikalisches Prinzip: Ein Messtaster, meist mit kugelförmiger Rubinspitze, berührt das Bauteil an definierten Stellen oder fährt die Kontur kontinuierlich ab. Jeder Kontaktpunkt liefert eine Koordinate im X-Y-Z-Raum, die die Steuerung an die Auswertesoftware weitergibt[7].
- Die Tastspitze wird an einem Referenznormal bekannter Größe kalibriert.
- Das Werkstück wird auf der Messplatte positioniert und das Bezugskoordinatensystem eingemessen.
- Der Taster erfasst einzelne Punkte oder scannt Konturen entlang definierter Pfade.
- Die Steuerung übergibt jeden Punktwert an die Messsoftware.
- Die Software errechnet daraus Kreise, Ebenen oder Zylinder.
Die erreichbare Genauigkeit hängt mechanisch von spielfreien Führungen ab; hochwertige Maschinen setzen dazu luftgelagerte Achsen ein. Als Genauigkeitskennwert dient die höchstzulässige Längenmessabweichung (MPE) nach DIN EN ISO 10360-2; zu jedem Koordinatenmessgerät existieren entsprechende Angaben zur Anzeigeabweichung[8]. Ein Beispiel aus dem Handel lautet MPE,E = 2,9 + (4,0·L)/1000 µm bei einer Umgebungstemperatur von 16 bis 26 °C (Herstellerangabe für eine Mitutoyo Euro-C Apex544)[1]. Die Kenngröße ist also ein Grenzwert unter definierten Bedingungen, keine garantierte Einzelgenauigkeit.
Wie funktioniert eine 3D-Messmaschine?
Die Maschine liefert eine Punktemenge, den Messwert macht erst die Software daraus. Sie bildet aus den angetasteten Punkten geometrische Elemente, gleicht sie mit den Sollgeometrien aus dem CAD-Modell ab und weist Maß-, Form- und Lagetoleranzen einzeln aus. Typisch ist eine Tabelle mit Soll- und Istwert je Merkmal, ergänzt um eine farbcodierte Abweichungskarte, in der Bereiche außerhalb der Toleranz sofort auffallen[7].
- Elementbildung aus den Messpunkten mit dokumentiertem Ausgleichsverfahren
- Vergleich gegen das CAD-Modell statt gegen einzelne Nennmaße
- Ausweis der tatsächlich angetasteten Messpunkte je Merkmal
- Prüfbericht mit Soll-Ist-Tabelle und Abweichungskarte
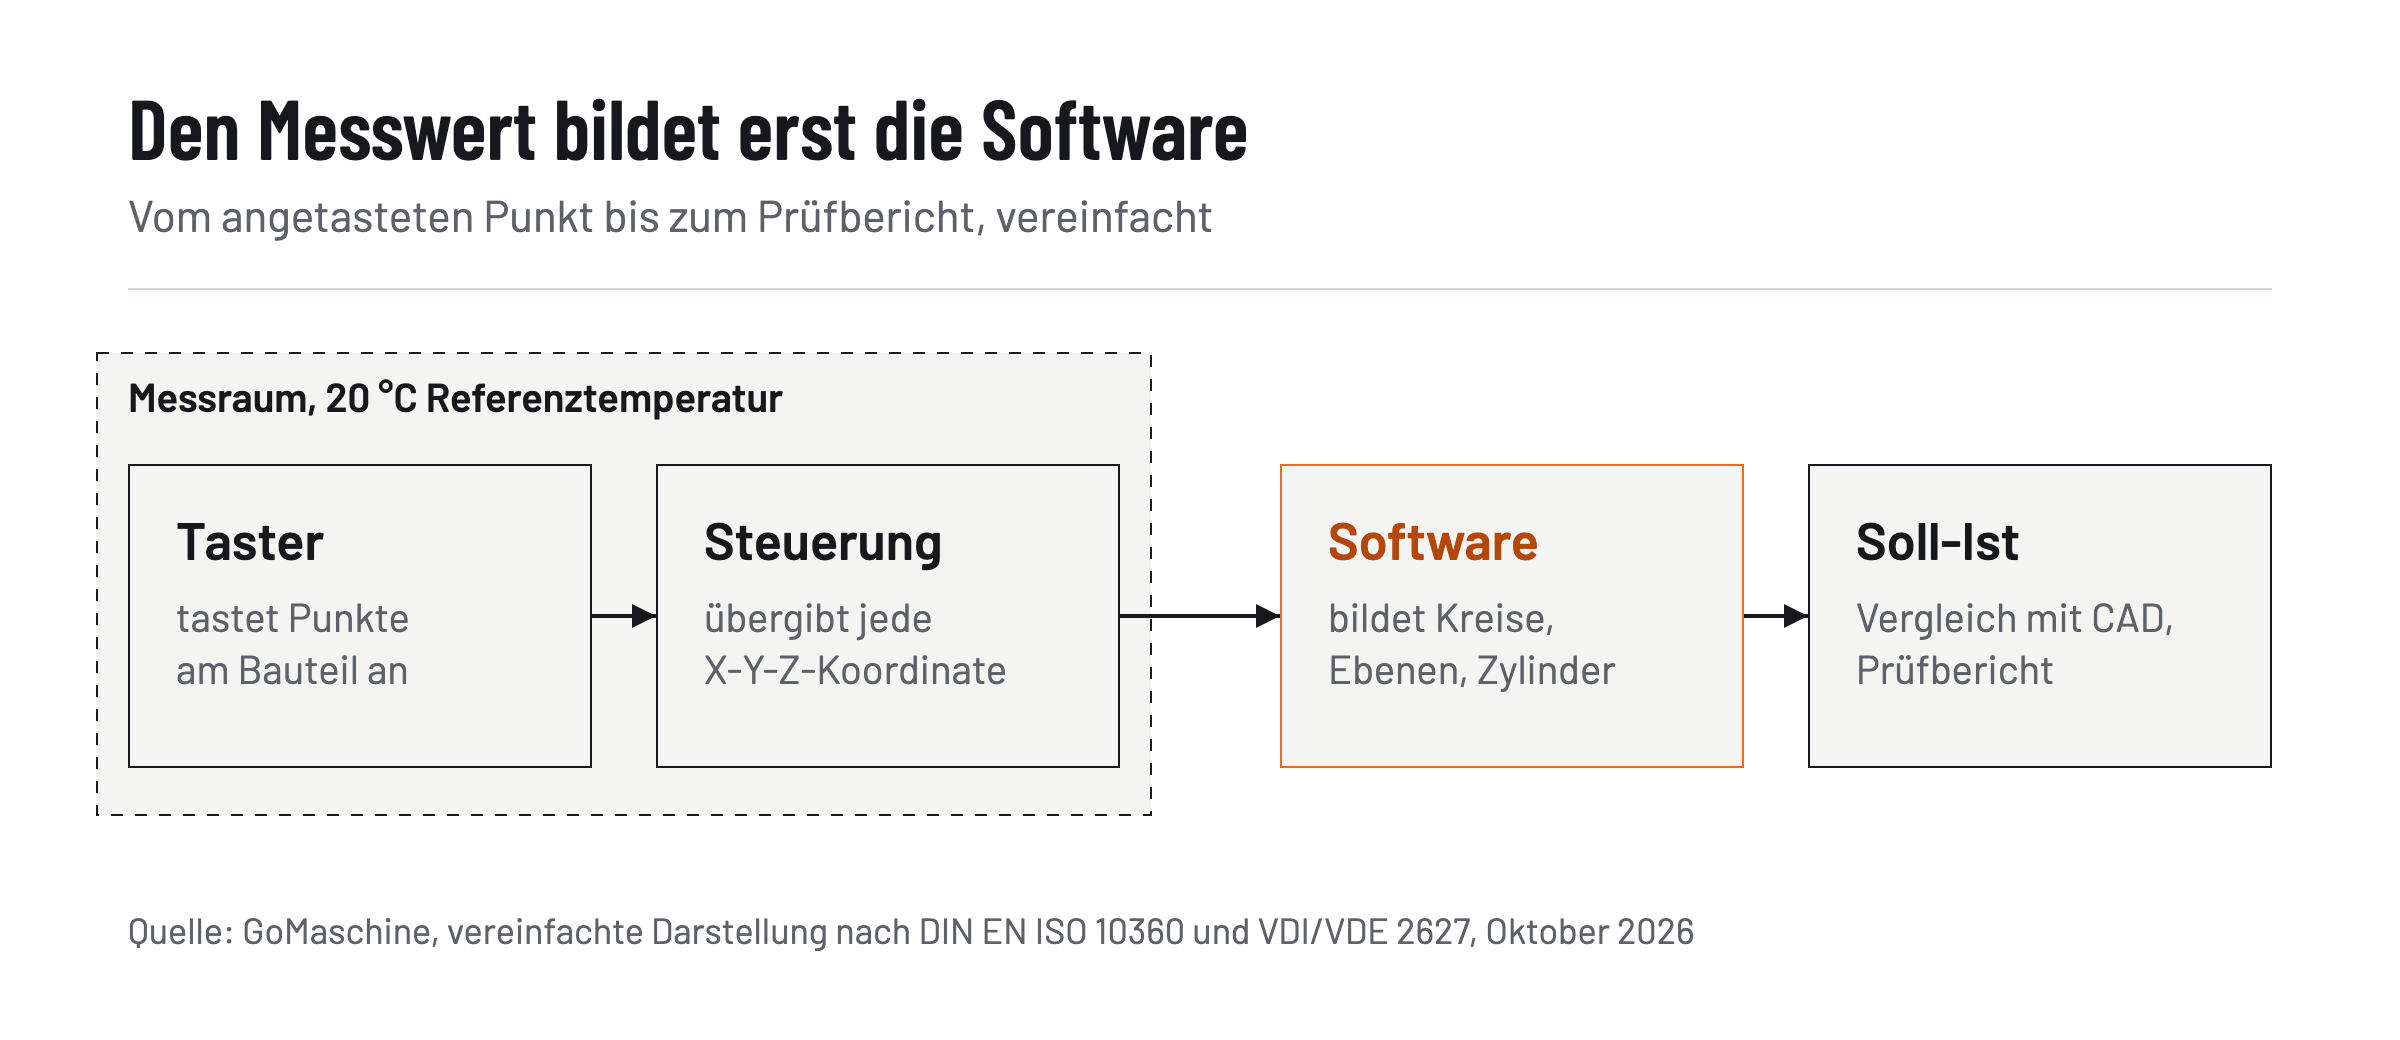
Die entscheidende physikalische Rahmenbedingung ist die Temperatur. Koordinatenmessmaschinen werden üblicherweise bei 20 °C Referenztemperatur kalibriert; bereits geringe Abweichungen verfälschen die Messergebnisse messbar, besonders bei großen Metallbauteilen mit entsprechender Wärmeausdehnung[7]. Die Genauigkeit eines KMG hängt von den thermischen Umgebungsbedingungen ab, unter denen es betrieben wird[9]. Für Planung und Betrieb klimatisierter Messräume gilt die Richtlinie VDI/VDE 2627 Blatt 1[10]. Datenblätter geben deshalb zulässige Temperaturbereiche an, im genannten Beispiel 16 bis 26 °C[1].
Neben der taktilen Antastung erfassen optische und Laser-Sensoren berührungslos, was für empfindliche Oberflächen oder weiche Materialien geeignet ist, die ein mechanischer Taster verfälschen könnte[7]. Aufbau und Grenzen bildverarbeitungsbasierter Systeme in der Qualitätskontrolle erklärt der Artikel zur Machine Vision.
Welche Funktion hat eine Koordinatenmessmaschine?
In der industriellen Qualitätssicherung übernimmt die Koordinatenmessmaschine Aufgaben, die manuelle Prüfmittel nicht mehr abdecken: die Erstmusterprüfung vor Serienfreigabe, die Wareneingangskontrolle bei zugekauften Bauteilen und die Prüfung enger Form- und Lagetoleranzen, für die Messschieber und Bügelmessschraube nicht mehr ausreichen[7].
- Erstmusterprüfung und Erstbemusterung mit vollständigem Prüfbericht
- Wareneingangskontrolle bei Lieferanten mit engen Toleranzen
- Prüfung von Passmaßen und sicherheitsrelevanten Merkmalen
- Prozessbegleitende Stichproben in der Serienfertigung
Der Zeit- und Kostenaufwand hängt von der Anzahl der Messpunkte ab: Eine Messung mit wenigen Merkmalen dauert Minuten, eine umfassende Erstbemusterung mit hunderten Punkten kann je nach Bauteilkomplexität mehrere Stunden Maschinenzeit beanspruchen[7]. Eine Faustregel lautet, die Prüftiefe an die Kritikalität des Merkmals zu koppeln: Sicherheitsrelevante Passmaße rechtfertigen eine vollständige Vermessung, unkritische Außenmaße oft nicht[7].
Für Einkäufer hat das eine direkte Konsequenz: Ein KMG-Prüfbericht ist nur so aussagekräftig wie die angegebenen Messpunkte, Toleranzen und das Kalibrierdatum der eingesetzten Maschine[7]. Fehlen diese Angaben, lohnt eine gezielte Nachfrage beim Lieferanten, bevor der Bericht als Freigabegrundlage akzeptiert wird[7].
Was kostet eine Koordinatenmessmaschine?
Die Anschaffung ist nur ein Teil der Rechnung. Über die Lebensdauer entstehen laufende Kosten, die im Investitionsantrag oft fehlen: die regelmäßige Wiederholprüfung und Kalibrierung, ein Wartungsvertrag, Verschleiß an Tastern und Tastspitzen sowie die Klimatisierung des Messraums[7].
| Kostenposition | Worin sie besteht |
|---|---|
| Kalibrierung | Annahme- und Wiederholprüfungen nach der Normenreihe DIN EN ISO 10360, dokumentiert im Kalibrierzertifikat[11] |
| Rückführbarkeit | Kalibrierung durch ein akkreditiertes Laboratorium, in Deutschland üblicherweise durch die DAkkS nach DIN EN ISO/IEC 17025[7] |
| Wartung und Taster | Wartungsverträge sowie Ersatz für verschlissene Tastspitzen und Module; ein einzelnes Tastermodul wird im Handel mit rund 1.255 € netto (Stand 07/2025) beziffert[1] |
| Klimatisierung | Halten der Referenztemperatur von 20 °C im Messraum, da Temperaturabweichungen die Messwerte verfälschen[7] |
| Software | Updates und Lizenzpflege der Messsoftware sind kostenpflichtig[1] |
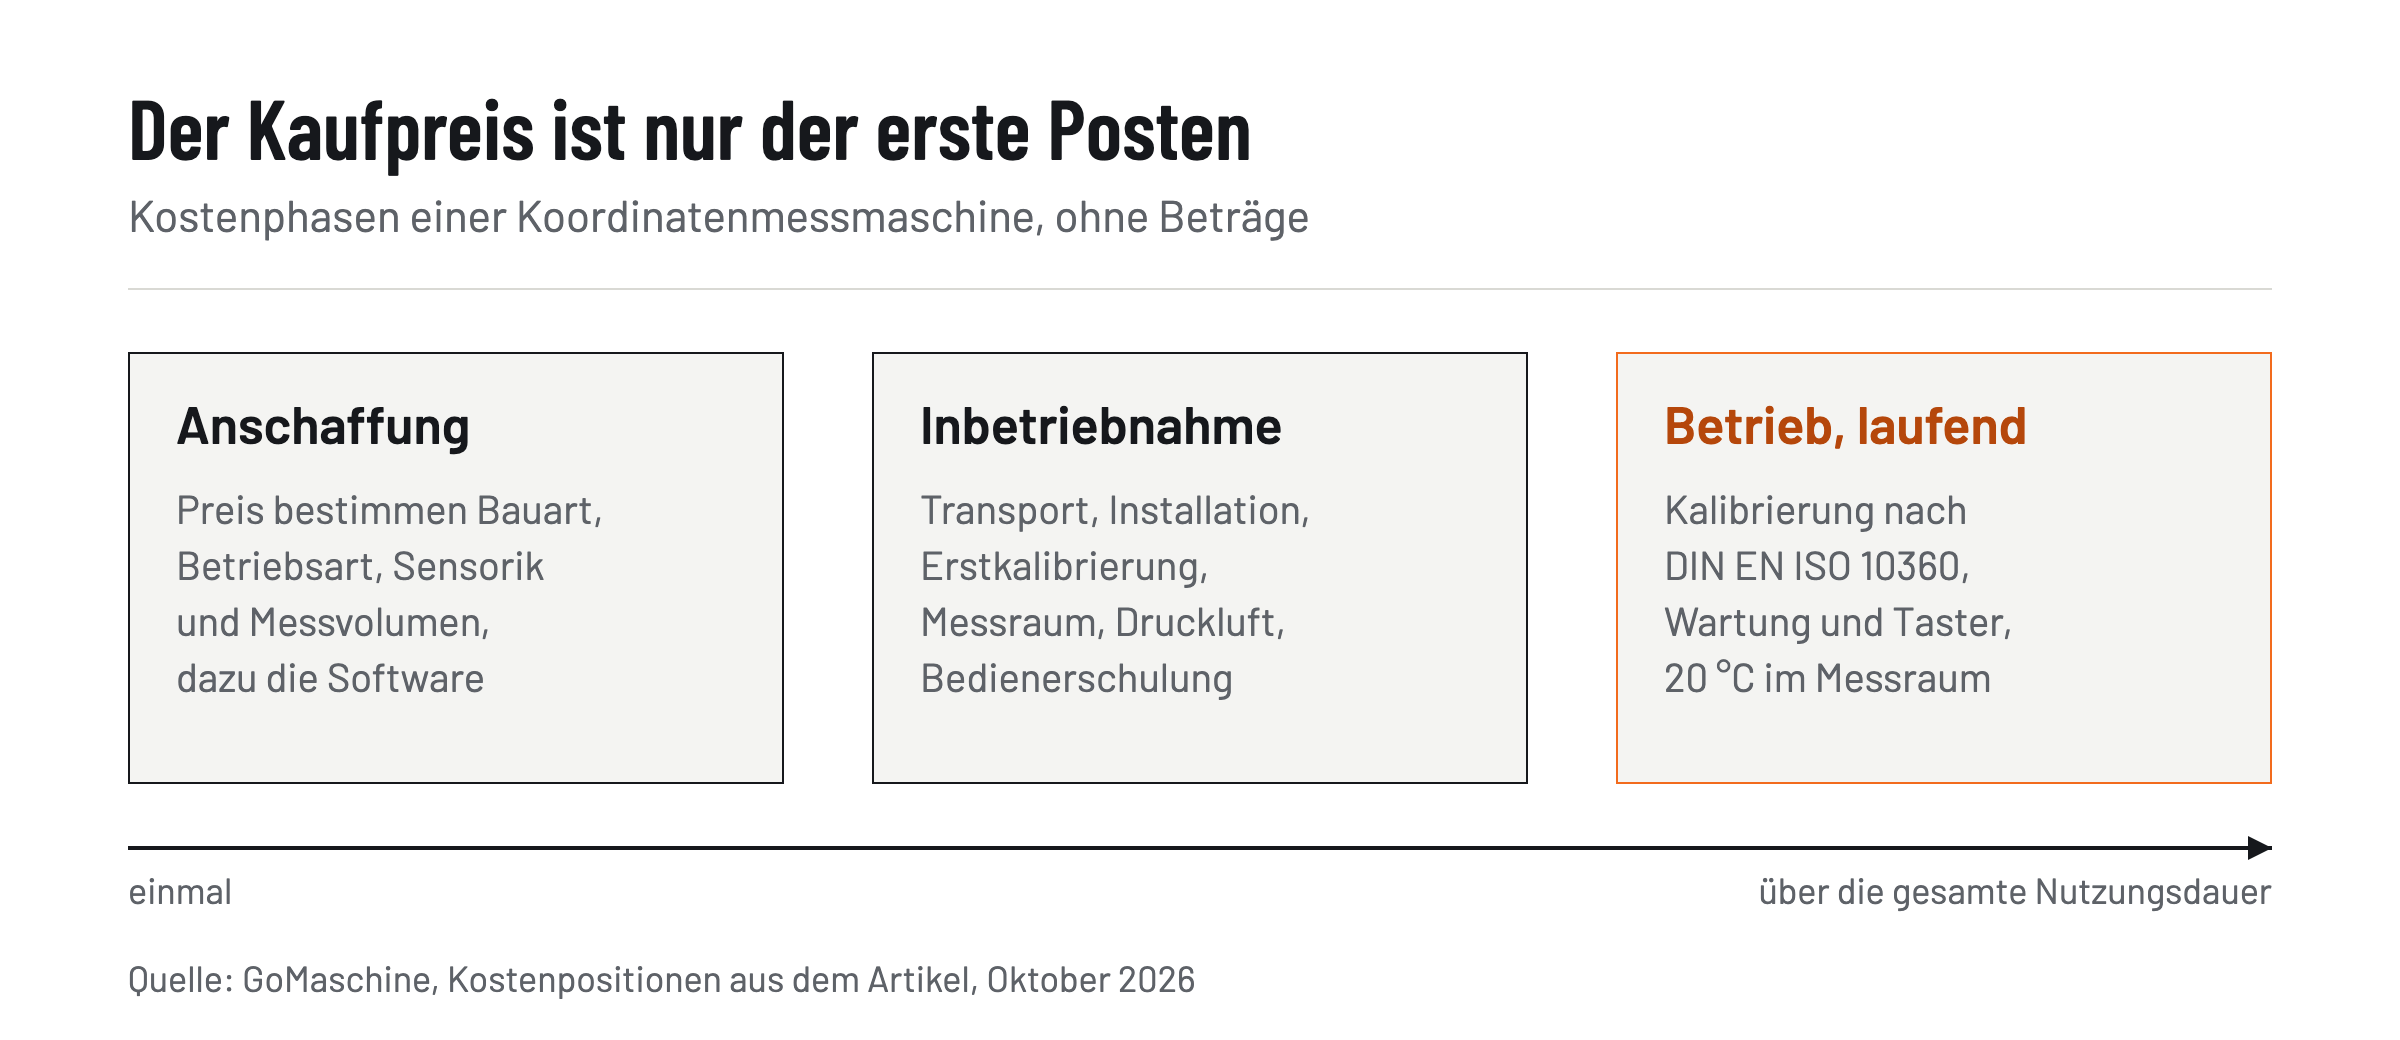
Die Normenreihe DIN EN ISO 10360 legt standardisierte Verfahren für Annahme- und Wiederholprüfungen fest und schreibt die Dokumentation der Ergebnisse vor[11]. Ohne rückführbare Kalibrierung lässt sich im Streitfall nicht belegen, dass die angegebenen Messwerte der realen Bauteilgeometrie entsprechen[7]. Diese Nachweisführung ist der eigentliche Wert der Maschine, nicht die Mikrometerzahl im Datenblatt.
Die Investitionsentscheidung bleibt eine Frage des Prüfbedarfs: Bei engen Toleranzen, sicherheitsrelevanten Merkmalen und hoher Prüffrequenz rechtfertigt sich eine eigene Maschine. Bei dünnem Prüfaufkommen kann Lohnmessung oder eine modernisierte Gebrauchtmaschine die bessere Abwägung sein, zumal ein Retrofit die Lebensdauer bestehender Anlagen verlängern kann. Wie sich Investitionen in Fertigungstechnik insgesamt abwägen lassen, zeigt der Ratgeber zum Kauf einer CNC-Fräsmaschine. Weitere Einordnungen finden Sie im Ressort Industrie.
Häufig gestellte Fragen
Was misst eine Koordinatenmessmaschine?
Sie misst Längen, Winkel sowie komplexe Form- und Lagetoleranzen anhand dreidimensionaler Koordinaten, die mit dem CAD-Modell abgeglichen werden.
Welche Bauarten von KMGs sind üblich?
Die Portal-Bauart ist der Industrie-Standard für hohe Genauigkeit, ergänzt durch Brücken-Maschinen für sehr schwere Teile und Horizontalarm-Geräte für flächige Bauteile.
Wer kalibriert ein KMG?
DAkkS-akkreditierte Labore kalibrieren Koordinatenmessgeräte rückführbar nach den Vorgaben der DIN EN ISO 10360-2.
Welche Temperatur benötigt der Messraum?
Um die Wärmeausdehnung von Maschine und Bauteil zu neutralisieren, wird als Referenztemperatur für belastbare Messergebnisse standardmäßig 20 °C vorausgesetzt.
Was sagt die DIN EN ISO 10360 aus?
Diese Normenreihe definiert die Leistungsanforderungen, Annahmeprüfungen und zulässigen Längenmessabweichungen, um Koordinatenmessgeräte herstellerübergreifend vergleichbar zu machen.
Quellen
Weiterlesen
Alles zu Qualität →ISO-9001-Zertifizierung: Ablauf, Dauer und Voraussetzungen
ISO-9001-Zertifizierung für Fertigungs-KMU: Voraussetzungen, Ablauf in zwei Audit-Stufen, Dauer und die Rolle von internem Audit und Managementbewertung.