TPM: Autonome Instandhaltung in der Produktion einführen
TPM in der Instandhaltung: Was die Methode ist, wie autonome Instandhaltung in sieben Stufen eingeführt wird und wie die OEE den Fortschritt misst.
In diesem Artikel9
Was ist die TPM-Methode?
Die TPM-Methode ist ein Ansatz aus der Instandhaltung, der Ausfälle, Qualitätsverluste und Unfälle an Produktionsanlagen systematisch beseitigen soll und dafür alle Beschäftigten einbindet, vom Bediener bis zur Werksleitung. Die deutsche Wikipedia beschreibt TPM als „umfassendes und möglichst störungsfreies Produktionssystem“ mit dem Ziel von null Defekten, null Ausfallzeiten, null Qualitätsverlusten und null Unfällen.[1]
Entstanden ist TPM in Japan, entwickelt von Seiichi Nakajima zwischen 1950 und 1970.[2] Nachdem Nippondenso 1971 den PM-Preis erhalten hatte, baute das Japan Institute of Plant Maintenance (JIPM) TPM zu acht Aktivitäten aus.[2] Der Kern ist bis heute derselbe: Eine Anlage verliert Leistung nicht nur durch große Störungen, sondern auch durch kurze Stopps, verlangsamten Lauf und Ausschuss. Diese Verluste sieht der Bediener zuerst, deshalb setzt TPM bei ihm an.
Für Instandhaltungsleiter ist TPM deshalb vor allem eine Organisationsfrage. Die Methode verschiebt Routinearbeiten in die Produktion und schafft damit Kapazität für geplante Instandhaltung und Verbesserungen an der Anlage.
Welche Instandhaltungsstrategien gibt es?
Die Begriffe für Instandhaltungsarten legt in Deutschland die DIN EN 13306 fest, aktuell in der Ausgabe 2018-02.[3] Grob lassen sich die Strategien danach unterscheiden, wann eingegriffen wird:
| Strategie | Auslöser | Typischer Einsatz |
|---|---|---|
| Korrektive (ausfallbedingte) Instandhaltung | Ausfall oder erkannter Fehler | unkritische Anlagen, günstige Ersatzteile |
| Vorbeugende, zeitgesteuerte Instandhaltung | festes Intervall (Zeit, Stunden, Stückzahl) | Verschleißteile mit bekannter Lebensdauer |
| Zustandsorientierte Instandhaltung | gemessener oder geprüfter Zustand | Lager, Antriebe, Hydraulik mit messbarem Verschleiß |
| Voraussagende (prädiktive) Instandhaltung | Prognose aus Zustandsdaten | kritische Engpassanlagen mit Sensorik |
TPM steht nicht als fünfte Zeile in dieser Tabelle. Die Methode legt fest, wer im Betrieb welche Arbeit übernimmt, und kombiniert die Strategien: Bediener prüfen den Zustand täglich, die Instandhaltung plant die Intervalle und verbessert Schwachstellen. Welche Strategie sich für eine Anlage wirtschaftlich rechnet, ist eine eigene Frage; eine Software, die Intervalle und Aufträge verwaltet, vergleicht der Beitrag zu Instandhaltungssoftware für KMU.
Was ist autonome Instandhaltung?
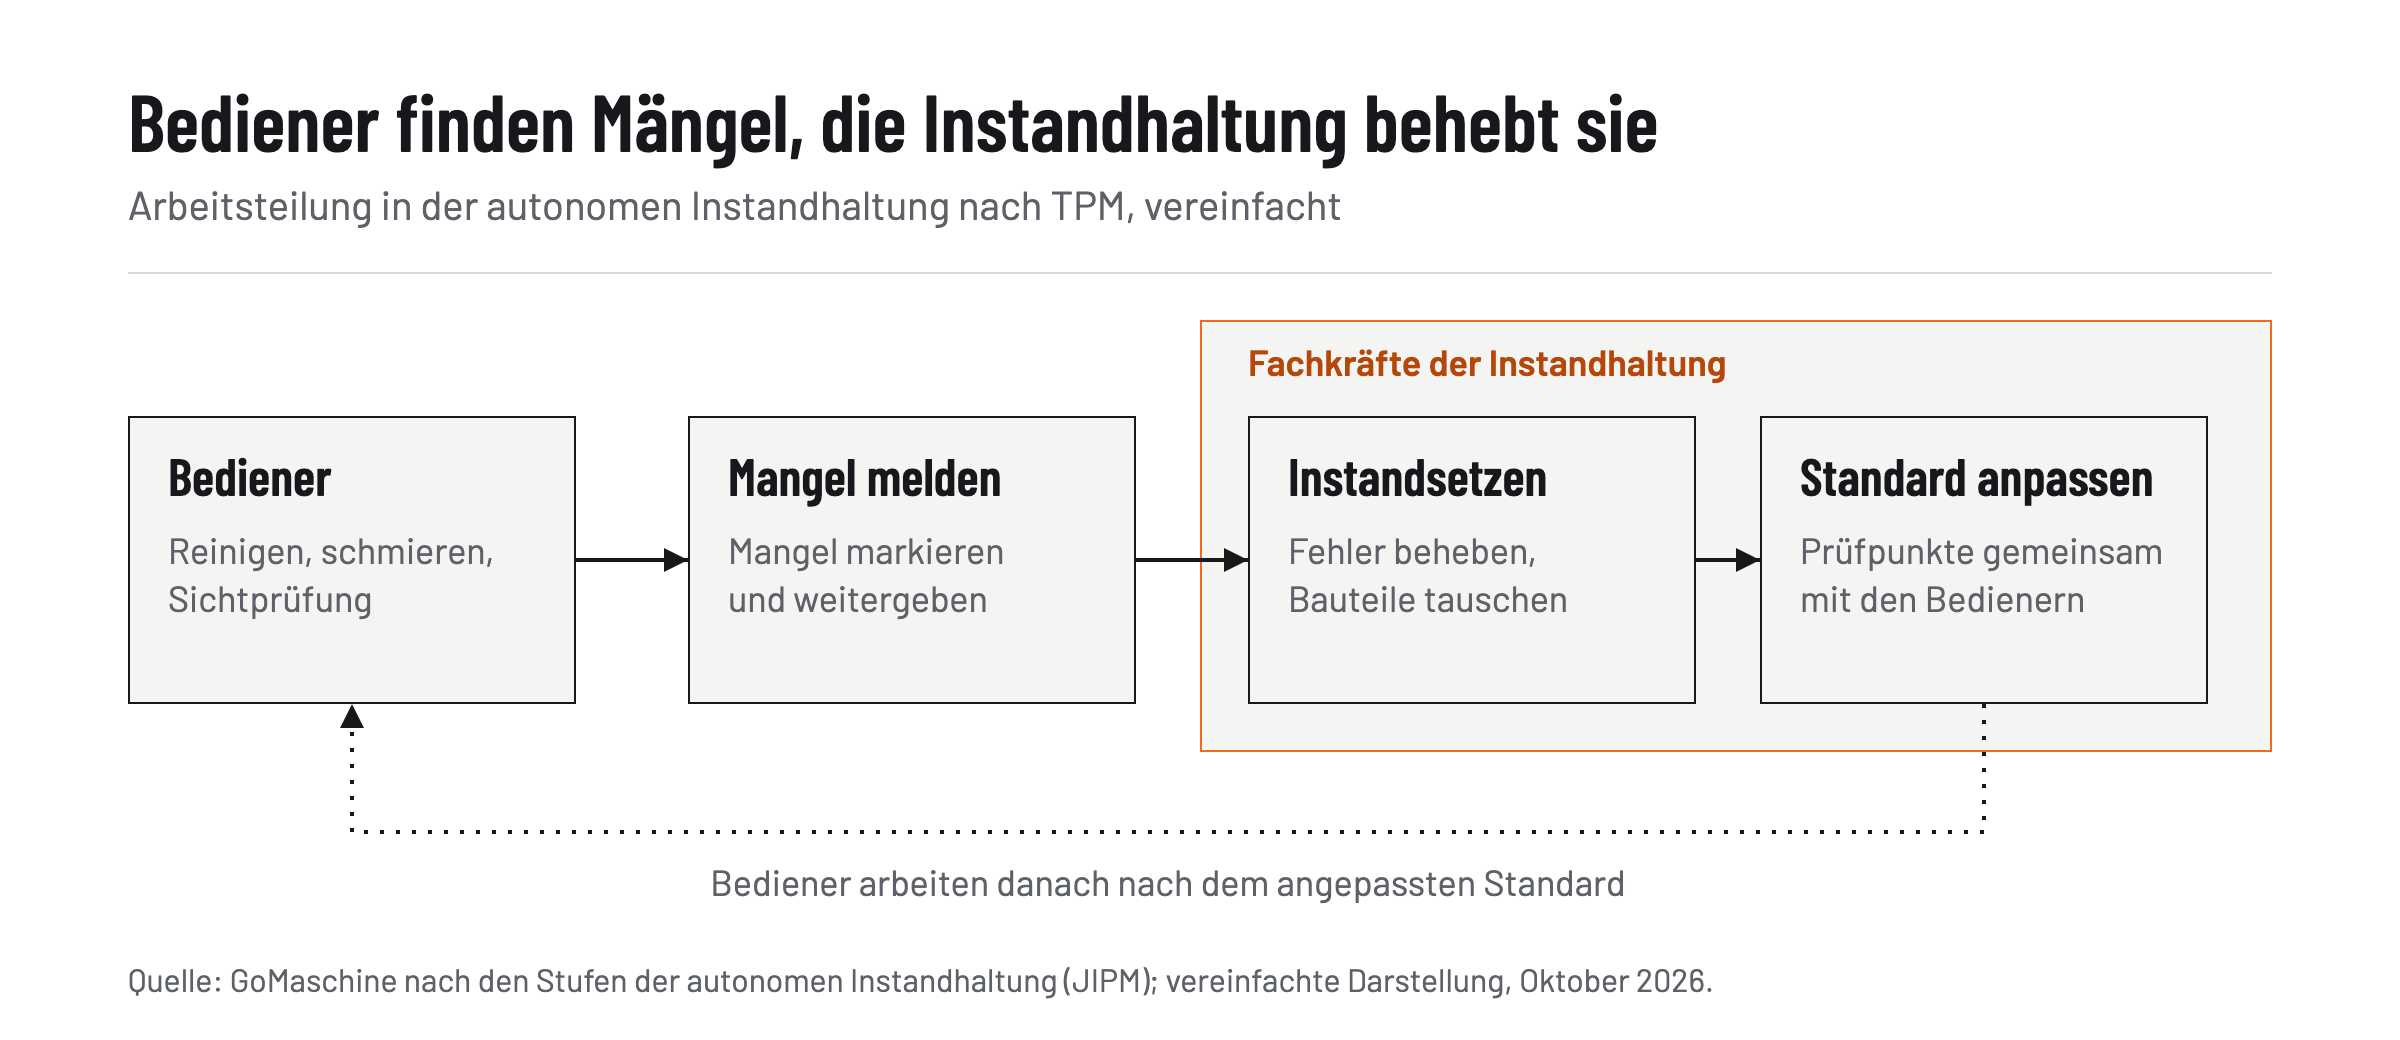
Autonome Instandhaltung (japanisch Jishu Hozen) ist die TPM-Säule, in der Anlagenbediener Reinigungs-, Inspektions- und Schmierarbeiten selbstständig durchführen und in weiteren Schritten auch kleine Wartungsarbeiten übernehmen.[1] Der Grund ist einfach: Wer eine Maschine jeden Tag bedient, hört ein verändertes Laufgeräusch oder sieht eine Leckage früher als ein Instandhalter, der nur bei Störungen kommt.
Autonom heißt dabei nicht, dass die Produktion ohne Instandhaltung auskommt. Der Bediener übernimmt Grundpflege und Sichtprüfung nach Standards, die er gemeinsam mit der Instandhaltung erarbeitet hat. Eingriffe in Steuerung, Schutzeinrichtungen oder sicherheitsrelevante Bauteile bleiben bei Fachkräften.
Einführung in sieben Stufen
Die autonome Instandhaltung wird in sieben Stufen eingeführt, die das JIPM festgelegt hat.[4] Jede Stufe endet mit einem Audit, bevor das Team zur nächsten übergeht. Laut dem Fachportal Reliamag prüfen das Team selbst, der Bereichsleiter und ein erfahrener Auditor, oft der TPM-Koordinator.
| Stufe | Inhalt | Was der Bediener danach kann |
|---|---|---|
| 1 | Erstreinigung und Inspektion | verdeckte Mängel beim Reinigen finden und markieren |
| 2 | Verschmutzungsquellen beseitigen, schwer zugängliche Stellen verbessern | Reinigungsaufwand dauerhaft senken |
| 3 | Vorläufige Standards für Reinigen, Schmieren und Inspizieren | festgelegte Prüfpunkte in festgelegter Zeit abarbeiten |
| 4 | Schulung der allgemeinen Inspektion | Baugruppen verstehen und Abweichungen einordnen |
| 5 | Autonome Inspektion | Inspektionspläne selbst ausführen und pflegen |
| 6 | Standardisierung | Arbeitsplatz und Abläufe dauerhaft ordnen |
| 7 | Autonomes Management | Anlagenzustand selbst steuern und Verbesserungen anstoßen |
Für eine einzelne Produktionslinie veranschlagt Reliamag insgesamt etwa 12 bis 36 Monate, davon allein sechs bis zwölf Monate für die Schulung in Stufe 4.[4] Das ist eine Einschätzung des Portals, kein Normwert. Für die Planung heißt das: Eine Pilotlinie zuerst, dann die Übertragung auf weitere Anlagen, sobald die ersten drei Stufen dort stabil laufen.
Drei Punkte entscheiden in der Praxis, ob die Einführung trägt:
- Zeit im Schichtplan: Reinigen und Inspizieren brauchen feste Minuten pro Schicht. Kommen sie zusätzlich zur Stückzahlvorgabe, fallen sie als Erstes weg.
- Mängel werden abgearbeitet: Die Erstreinigung bringt viele markierte Mängel hervor. Bleiben sie liegen, verliert das Team die Motivation für Stufe 2.
- Standards gemeinsam schreiben: Bediener und Instandhaltung legen Prüfpunkte, Schmierstellen und Intervalle zusammen fest. Ein vorgegebener Standard ohne Beteiligung wird selten eingehalten.
Was sind die 8 Säulen von TPM?
Die acht Säulen von TPM sind die Arbeitsfelder, in die das JIPM die Methode gegliedert hat; ursprünglich waren es sieben.[5] In der deutschen Fassung heißen sie:[1]
- Kontinuierliche Verbesserung
- Autonome Instandhaltung
- Geplante Instandhaltung
- Training und Ausbildung
- Anlaufüberwachung
- Qualitätsmanagement
- TPM in administrativen Bereichen
- Arbeitssicherheit, Umwelt- und Gesundheitsschutz
Für die Instandhaltung sind die Säulen 2 und 3 das Paar, das zusammengehört. Die autonome Instandhaltung nimmt der Instandhaltung Routinearbeit ab, die geplante Instandhaltung nutzt die frei werdende Zeit für Intervalle, Ersatzteilplanung und Schwachstellenanalyse. Säule 4 ist die Voraussetzung für beide, weil Bediener ohne Schulung keine Abweichung erkennen. Die Benennung schwankt zwischen Quellen: Anlaufüberwachung heißt auch Anlaufmanagement, Qualitätsmanagement auch Qualitätsinstandhaltung.
Was ist TPM in der Instandhaltung?
TPM in der Instandhaltung bedeutet eine neue Arbeitsteilung: Die Instandhaltung wird von der Feuerwehr bei Störungen zum Planer und Ausbilder. Sie schult die Bediener, schreibt mit ihnen die Standards für die autonome Instandhaltung und übernimmt die Arbeiten, die Fachwissen oder Werkzeug erfordern.
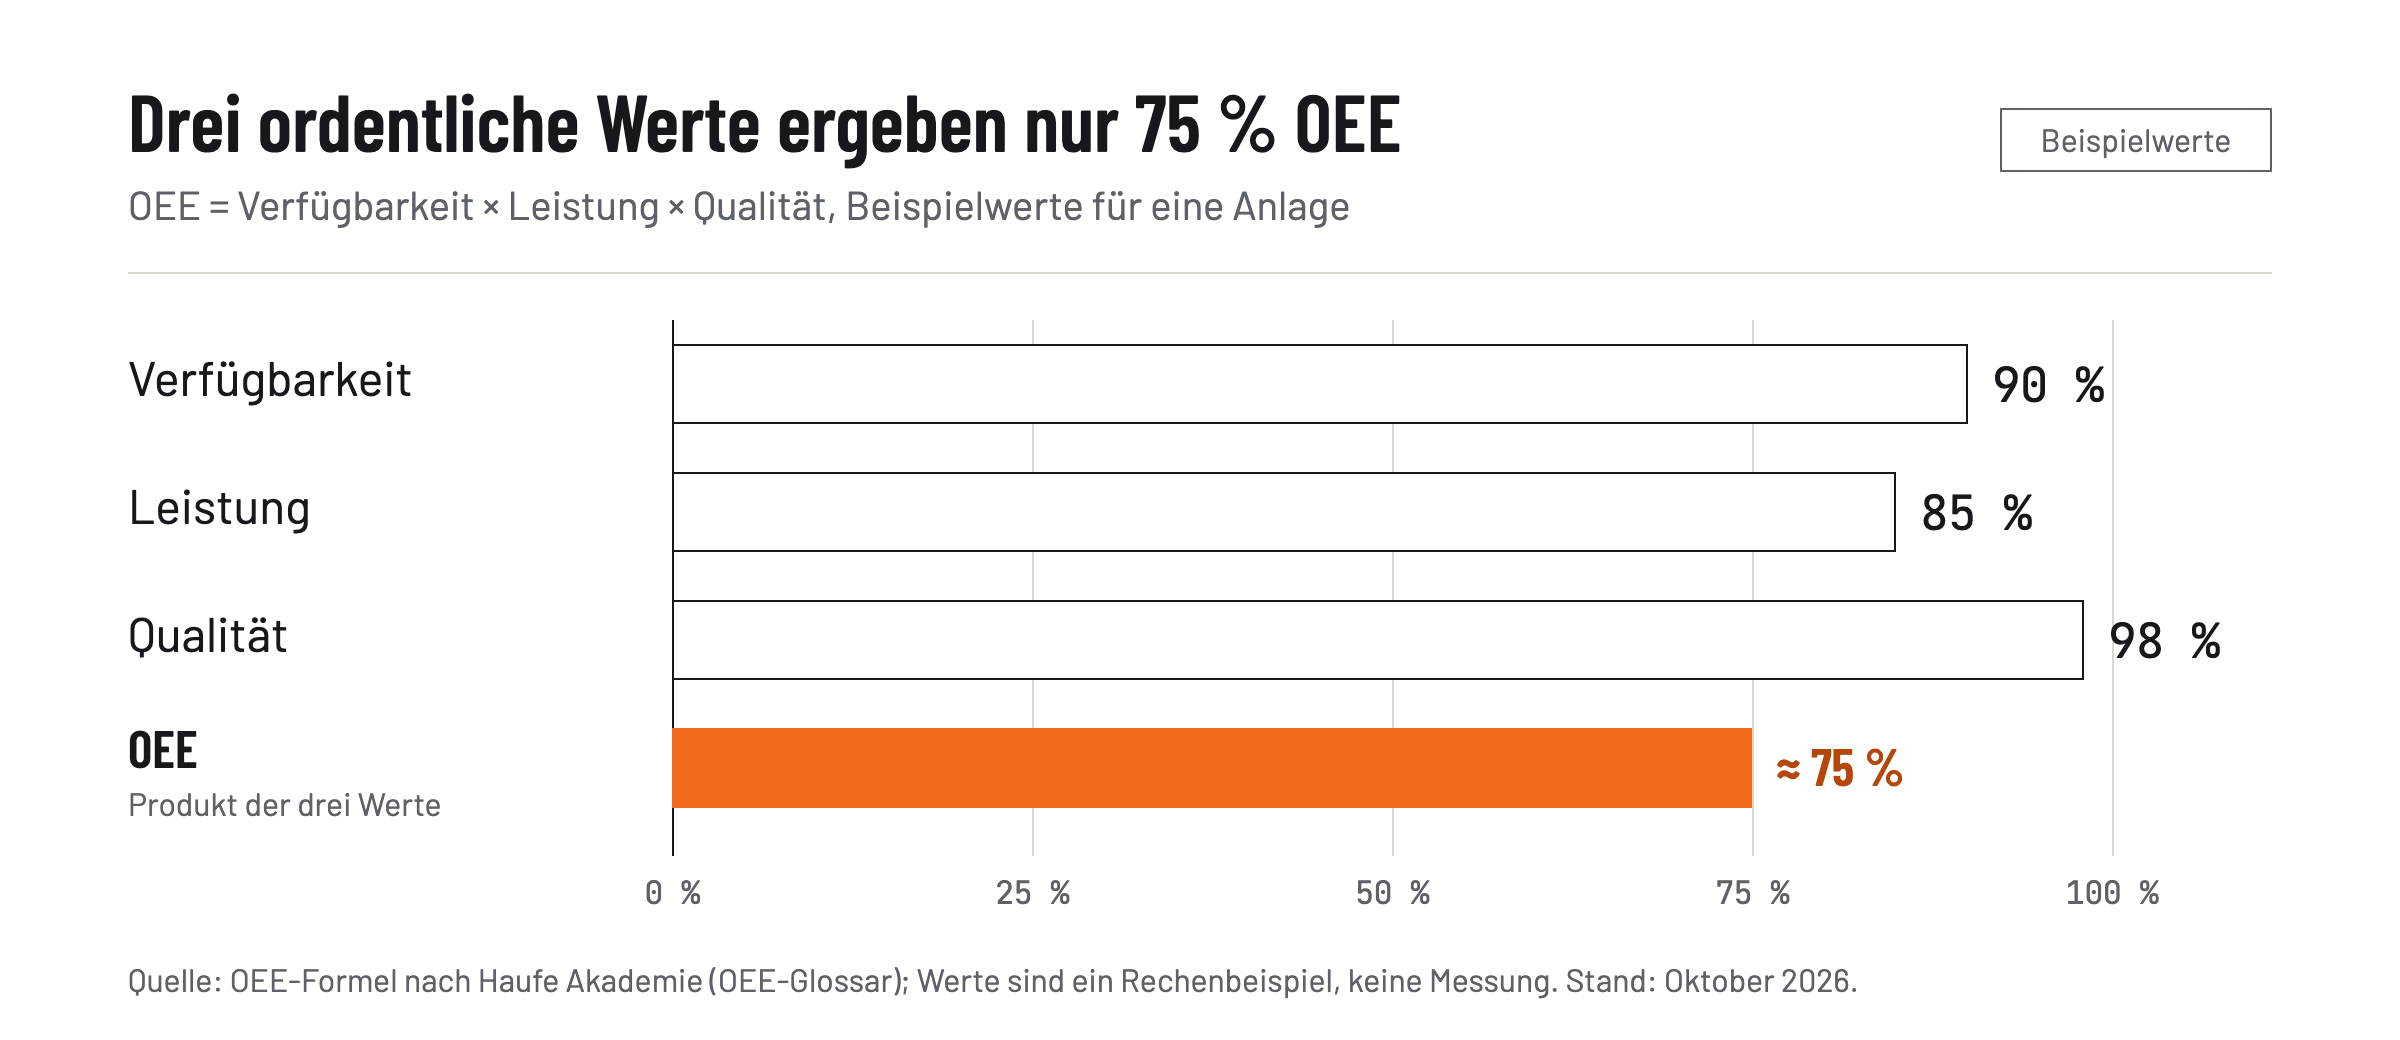
Gemessen wird dieser Wandel an der Gesamtanlageneffektivität (OEE). Sie wird als Produkt aus drei Faktoren berechnet: OEE = Verfügbarkeit × Leistung × Qualität.[6]
- Verfügbarkeit: tatsächliche Laufzeit im Verhältnis zur geplanten Produktionszeit, also der Anteil ohne Stillstände.
- Leistung: tatsächliche Produktionsgeschwindigkeit im Verhältnis zur maximalen Geschwindigkeit.
- Qualität: Anteil der einwandfreien Teile an der Gesamtmenge.
Ein Rechenbeispiel zeigt, warum die Multiplikation wichtig ist. Eine Anlage mit 90 % Verfügbarkeit, 85 % Leistung und 98 % Qualität erreicht eine OEE von 0,90 × 0,85 × 0,98 ≈ 75 % (Beispielwerte, keine Messung). Drei einzeln ordentliche Werte ergeben zusammen einen Verlust von einem Viertel der möglichen Leistung. Die autonome Instandhaltung zielt vor allem auf Verfügbarkeit und Leistung, weil Bediener kleine Stopps und schleichenden Verschleiß früher erkennen.
Eine OEE-Zahl allein sagt nicht, wo die Verluste entstehen. Erst die Aufschlüsselung nach Stillstandsgründen zeigt, welche Stufe der autonomen Instandhaltung an welcher Stelle hilft. Wie sich Maschinendaten dafür erfassen lassen, beschreibt der Beitrag zum Energiemonitoring für Maschinen am Beispiel eines Messkonzepts.
Für was steht die Abkürzung TPM?
TPM steht für Total Productive Maintenance. Auf Deutsch wird es meist mit „umfassende produktive Instandhaltung“ übersetzt, in der Praxis bleibt die englische Abkürzung üblich. „Total“ meint die Beteiligung aller Beschäftigten und den gesamten Lebenszyklus der Anlage, „Productive“ den Bezug auf die Produktionsleistung statt nur auf die Technik.
Was sind die vier Säulen der Instandhaltung?
Die vier Säulen der Instandhaltung sind die Grundmaßnahmen nach DIN 31051 (Ausgabe 2019-06): Wartung, Inspektion, Instandsetzung und Verbesserung.[7] TPM verteilt diese Maßnahmen neu, ohne sie zu ersetzen:
| Grundmaßnahme nach DIN 31051 | Wer sie im TPM vor allem übernimmt |
|---|---|
| Wartung | Bediener (Reinigen, Schmieren nach Standard), größere Wartung durch die Instandhaltung |
| Inspektion | Bediener (Sichtprüfung, Stufe 4 und 5), Messungen durch die Instandhaltung |
| Instandsetzung | Instandhaltung; Bediener melden und markieren Mängel |
| Verbesserung | Bediener und Instandhaltung gemeinsam (Stufe 2, Säule Kontinuierliche Verbesserung) |
Wie die vier Begriffe genau voneinander abgegrenzt sind, behandelt ein eigener Beitrag; wie Wartung und Instandsetzung bei einer Modernisierung zusammenspielen, zeigt der Artikel zum Maschinen-Retrofit. Wer TPM einführen will, beginnt mit einer Pilotanlage, misst dort die OEE vor der Erstreinigung und vergleicht sie nach Stufe 3. Weitere Einordnungen zu Produktion, Instandhaltung und Qualität finden Sie im Ressort Industrie auf GoMaschine.
Häufig gestellte Fragen
Wie lange dauert die Einführung der autonomen Instandhaltung?
Für eine einzelne Linie nennt das Fachportal Reliamag etwa 12 bis 36 Monate bis zur siebten Stufe. Der Wert ist eine Einschätzung und hängt davon ab, wie viel Schichtzeit für Reinigen, Schulung und Mängelbeseitigung eingeplant wird.
Was unterscheidet autonome von geplanter Instandhaltung?
Bei der autonomen Instandhaltung pflegen und prüfen die Bediener ihre Anlage nach festgelegten Standards. Die geplante Instandhaltung ist eine eigene TPM-Säule, in der Fachkräfte Intervalle, Ersatzteile und Schwachstellenanalysen planen; beide Säulen ergänzen sich.
Dürfen Bediener im TPM jede Wartung selbst ausführen?
Nein. Bediener übernehmen Reinigen, Schmieren und Sichtprüfung nach gemeinsam festgelegten Standards. Arbeiten an Steuerung, Schutzeinrichtungen und sicherheitsrelevanten Bauteilen bleiben bei Fachkräften der Instandhaltung.
Welche OEE ist ein guter Wert?
Einen allgemeingültigen Zielwert gibt es nicht, weil Taktzeiten, Rüstanteile und Qualitätsanforderungen je Anlage verschieden sind. Aussagekräftig ist der Vergleich derselben Anlage vor und nach einer Maßnahme, aufgeschlüsselt nach Stillstandsgründen.
Ist TPM nur etwas für Großserienfertiger?
TPM stammt aus der japanischen Serienfertigung, die autonome Instandhaltung funktioniert aber an jeder Anlage mit festen Bedienern. Kleine Betriebe beginnen sinnvollerweise mit einer Engpassmaschine statt mit dem ganzen Werk.